


روش کنترل دقیق با قابلیت اطمینان بالا برای ماشینکاری رزوه
1 پیشگفتار
پوسته محفظه احتراق یک مدل خاص از موتور از یک قطعه اتصال جلو، یک سیلندر چرخان جدار نازک، یک قطعه اتصال عقب و یک تکیه گاه تشکیل شده است که با ترکیبی از جوشکاری با قوس آرگون، عملیات حرارتی و سندبلاست پردازش میشود. . روی سطح خارجی پوسته جدار نازک محفظه احتراق 2 ردیف 20 تکیه گاه محوری جوش داده شده است و طراحی طراحی تکیه گاه ها به دقت رزوه M4-6H نیاز دارد. رزوه پشتیبانی برای نصب روکش کابل موشک استفاده می شود و اتصال رزوه نیاز به کیفیت و اطمینان بالایی دارد. با توجه به محدودیتهای ساختار پشتیبانی، مواد و ساختار فضایی در نقطه جوش با پوسته محفظه احتراق، از فرآیندهای سنتی برای پردازش رزوهها استفاده میشود که در نتیجه نرخ صلاحیت محصول پایین است. این مقاله به تجزیه و تحلیل فرآیند و تحقیق در مراحل مختلف پردازش محصول می پردازد و از طریق تایید تجربی، مقایسه و تجزیه و تحلیل، به یک روش کنترل دقیق و موثر رزوه معقول و موثر دست می یابد.
2. ویژگی های ساختار محصول و مشکلات پردازش
2.1 ویژگی های ساختاری
ابعاد بیرونی پوسته محفظه احتراق نسبتاً بزرگ است، با قطر بیرونی 50{{10}} میلیمتر و طول آن 4500 میلیمتر. تکیه گاه به صورت دستی به سطح بیرونی پوسته محفظه احتراق، با دهانه شعاعی (0.2 ± 114) میلی متر جوش داده می شود. پوسته محفظه احتراق و مواد پشتیبان هر دو از فولاد بسیار قوی D406A ساخته شده اند. ساختار تکیه گاه پوسته محفظه احتراق در شکل 1 نشان داده شده است. تکیه گاه دارای ساختار دایره ای کشیده با قطر بیرونی 14 میلی متر و عرض میلی متر است که در تصویر نشان داده شده است. یک نخ داخلی M4-6H در مرکز، با گام 0.7 میلی متر وجود دارد. تنها یک شکاف 0.7 میلی متری بین شیار پایین نخ و پوسته دیواره نازک وجود دارد.
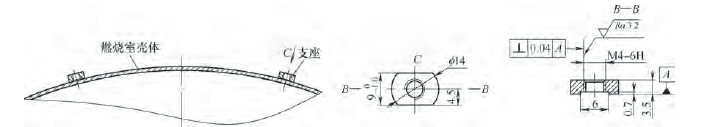
شکل 1 ساختار پشتیبانی پوسته محفظه احتراق
2.2 مشکلات پردازش
جریان پردازش تکیه گاه در شکل 2 نشان داده شده است. اگر سوراخ های رزوه دار تکیه گاه برای پردازش پس از جوشکاری و عملیات حرارتی مرتب شوند، چندین مشکل وجود دارد [1].
1) شکاف بین پایین سوراخ رزوه دار تکیه گاه و پوسته فقط 0.7 میلی متر است که می تواند به راحتی به سطح پوسته جدار نازک در حین پردازش مکانیکی آسیب برساند و یک خطر کیفی ایجاد کند.
2) فاصله بین شیار پایین سوراخ رزوه دار تکیه گاه و پوسته کم است. در طول پردازش نخ، راهنمای شیر کوتاه است، موقعیت ناپایدار است، ضربه زدن به نخ دشوار است، و مستعد انحراف ماشینکاری است. عمودی 0.04 میلی متر را نمی توان تضمین کرد.
3) سختی مواد پس از عملیات حرارتی 48-52HRC است که به راحتی می تواند باعث شکستگی شیر در هنگام پردازش نخ شود. به دلیل مشکلات رزوه، پوسته از بین میرود و در نتیجه هزینههای ساخت بالا و ریسکهای کیفی بالا میرود.
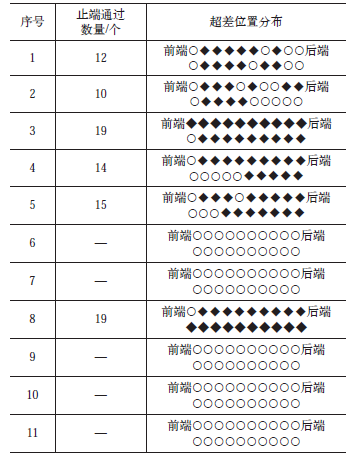
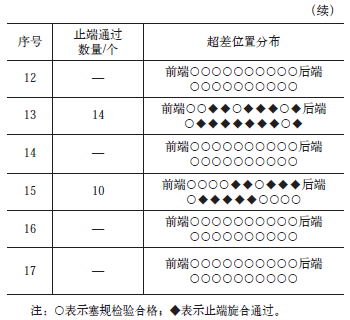
بر اساس تجزیه و تحلیل فوق، می توان نتیجه گرفت که رزوه های نگهدارنده باید قبل از جوشکاری ماشین کاری شوند و سپس پس از جوشکاری با پوسته محفظه احتراق آنیل، سندبلاست، کوئنچ و تمپر شوند. پس از عملیات کوئنچ، سطح نخ نگهدارنده تحت اکسیداسیون قرار می گیرد و بقایای اضافی به سطح پروفیل نخ متصل می شود. اگر رزوه تکیه گاه قبل از جوشکاری در جای خود پردازش شد، و پس از ترکیب و پردازش پوسته محفظه احتراق، از یک شیر M4-6H برای تمیز کردن مواد اضافی متصل به سطح پروفیل نخ نگهدارنده استفاده کنید. در عین حال باعث ریزش لایه اکسید روی سطح برخی از پروفیل های رزوه داخلی ساپورت می شود. هنگام استفاده از M{1}}H thread gauge برای بازرسی، نرخ صلاحیت فقط 67٪ است. تجزیه و تحلیل آماری بر روی ماشینکاری رزوه های داخلی M4-6H بر روی 17 تکیه گاه پوسته محفظه احتراق، همانطور که در جدول 1 نشان داده شده است، انجام شد. نحوه بهبود دقت ماشینکاری رزوه های پشتیبانی به یک مشکل فنی فوری در تولید و تحویل محصول تبدیل شده است. .
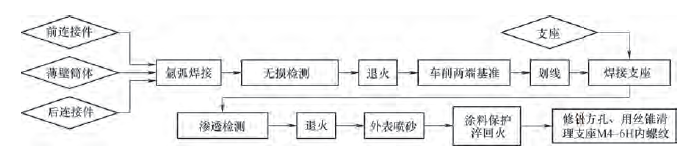
شکل 2 جریان فرآیند پردازش
جدول 1 آمار مربوط به ماشینکاری رزوه های داخلی M{1}H بر روی 17 تکیه گاه پوسته محفظه احتراق
3 راه حل های فنی و آزمون های فرآیند
3.1 پیشنهاد فنی
پس از بررسی، بازرسی، تجزیه و تحلیل و عیب یابی فرآیندهای مختلف در حین پردازش پوسته محفظه احتراق و پشتیبانی، اعتقاد بر این است که دلیل اصلی دقت ابعادی رزوه داخلی M4-6H پشتیبانی بیش از حد استاندارد است. این است که پس از عملیات کوئنچ، سطح نخ نگهدارنده تحت اکسیداسیون قرار می گیرد و باقیمانده های اضافی به سطح پروفیل نخ متصل می شود. در حین تمیز کردن مواد اضافی روی سطح رزوه، ممکن است لایه اکسید روی سطح برخی از پروفیل های رزوه داخلی تکیه گاه ریزش کند و در نتیجه دقت رزوه داخلی M{1}}H ضعیف شود. حمایت کردن.
بر اساس تجزیه و تحلیل فرآیند، دو طرح فرآیند توسعه داده شده است.
گزینه 1: یک شیر دستی تخصصی را که به شیر سر و شیر دوم تقسیم می شود، سفارشی کنید و اندازه قطر گام شیر سر را کنترل کنید. از یک مخروط سر برای ضربه زدن به نخ در وضعیت قطعات پشتیبانی استفاده کنید و مقدار اضافی ماشینکاری را ذخیره کنید. پس از عملیات حرارتی پوسته محفظه احتراق، از یک نخ نگهدارنده دو مخروطی برای اطمینان از دقت نهایی نخ استفاده کنید.
گزینه 2: دقت رشته M4-6H را یک سطح در وضعیت قطعات پشتیبانی افزایش دهید، مطابق M4-5H پردازش کنید، به طور موثر تفاوت بین M4-6H را جبران کنید. و M{4}}H، و الزامات دقت رشته [2] را برآورده می کند.
3.2 فرآیند تست و نتایج
طرح فرآیند اول در سه مرحله انجام می شود. ① شیر ویژه سفارشی شده (شیر سر و ضربه دوم)، با محدودیت های رزرو شده برای قطر گام شیر سر {{0}}.30 میلی متر، 0.2{{0}}. {9}}mm، و 0.10mm، به ترتیب از یک مخروط سر برای ضربه زدن به نخ در حین ماشینکاری قطعات پشتیبانی استفاده کنید. ③ پس از عملیات حرارتی، از یک مخروط دوتایی برای ضربه زدن به نخ استفاده کنید. به دلیل سختی بالا (48-52HRC) مواد پس از عملیات حرارتی، و تأثیر ساختار قطر بزرگ پوسته محفظه احتراق، دشواری عملیات رزوهکاری توسط اپراتورها افزایش مییابد، نیرو ناهموار است و نیروی برش مستعد انحراف از محور است. هنگامی که قطر مجاز در طول آزمایش 0.30 میلی متر است، در هنگام استفاده از نخ دو مخروطی، نمی توان سوراخ رزوه ای را برش داد. هنگام ضربه زدن با قطر مجاز به ترتیب 0.20 میلی متر و 0.10 میلی متر، ممکن است انحراف سوراخ رزوه ای یا شکستگی شیر وجود داشته باشد که اطمینان از کیفیت محصول را دشوار می کند [3].
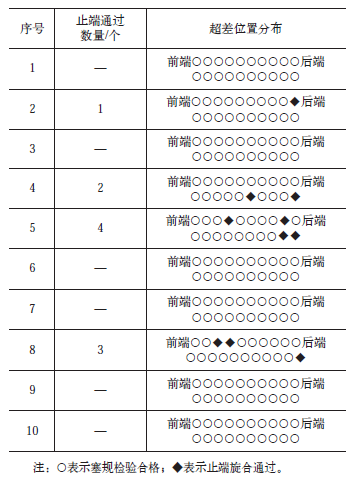
طبق طرح فرآیند دوم، دقت موضوع پشتیبانی با یک سطح پردازش بهبود مییابد. وضعیت ماشینکاری رزوه های داخلی M4-6H از 10 تکیه گاه پوسته محفظه احتراق به صورت آماری تجزیه و تحلیل شده است و داده ها در جدول 2 نشان داده شده است. دقت رزوه بسیار بهبود یافته است و نرخ صلاحیت محصول از 67 افزایش یافته است. درصد تا 95 درصد
جدول 2 آمار مربوط به رشته داخلی پشتیبانی پردازش در طرح 2
3. تجزیه و تحلیل نتایج تجربی
با جمع بندی و تجزیه و تحلیل نتایج آزمایشی طرح 1 و طرح 2، با توجه به روش پردازش طرح 2، میزان صلاحیت نخ پشتیبانی به طور قابل توجهی بهبود یافته است. برای بررسی رزوه های خارج از تحمل از رزوه سنج M4-7H استفاده شد و همه نتایج واجد شرایط بودند. ابعاد دقت رشته های M4-6H، M4-5H، و M4-7H را همانطور که در جدول 3 نشان داده شده است، مقایسه کنید.
جدول 3 M4 × ابعاد دقیق 0.7 میلی متر رزوه داخلی (واحد: میلی متر)
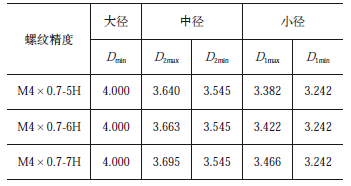
مشاهده می شود که اندازه قطر گام رزوه M4-5H است میلی متر، اندازه قطر گام M4-6H است
 میلی متر، اندازه قطر گام M4-7H است
 mm. حداکثر انحراف اندازه حد بین 7H و 6H 0 است.032mm و حداکثر انحراف اندازه حد بین 6H و 5H 0 است.023mm، نشان دهنده که دقت رزوه پشتیبانی غیرقابل صلاحیت از 0.032 میلی متر تجاوز نمی کند. به منظور جبران تحمل بیش از حد، دقت رزوه در ماشینکاری واقعی به 5H با مقدار جبران 0.023 میلی متر بهبود یافته است که اساساً می تواند الزامات جبران رزوه را برآورده کند. برای موارد منفرد دقت نخ بیش از حد تحمل، می توان در نظر گرفت که تلورانس بسیار کم است و دقتی بین 6H و 7H دارد [4].
4 اقدامات بهبود و اعتبار سنجی فرآیند
مرتب سازی فرآیند فناوری پردازش نشان می دهد که با توجه به اینکه نرخ صلاحیت محصول بسیار بهبود یافته است، روش فرآیند معقول و امکان پذیر است. از طریق تجزیه و تحلیل اصطلاح تحمل بیش از حد، اعتقاد بر این است که تحمل بیش از حد دقت رزوه توسط عوامل دقیق در فرآیند ماشینکاری ایجاد می شود. برای حل کامل مشکل دقت نخ بلبرینگ، در مراحل بعدی فرآیند ماشینکاری بلبرینگ، بهبود فرآیند انجام خواهد شد.
1) هنگام ضربه زدن به نخ ها بر روی دستگاه ضربه زدن، دوک نوسانات جزئی را تجربه می کند. با تغییر عمق پردازش، زمان برش در دهانه نخ نسبتا طولانی است و تفاوت های جزئی در اندازه بین دهان و ریشه وجود خواهد داشت. روش ضربه زدن به نخ از پشت نخ نگهدارنده برای جبران تغییرات جزئی در دهان و ریشه در طول فرآیند ماشینکاری اتخاذ شده است [5].
2) بهبود دقت تشخیص گیج نخ. رشته پشتیبانی هنوز با دقت M4-5H پردازش می شود. هنگام استفاده از یک گیج رزوه ای برای بازرسی، لازم است که گیج به طور کامل به داخل پیچ شود و گیج بدون حرکت بیش از یک دور پیچ شود.
3) در فرآیند سندبلاست قبل از عملیات حرارتی پوسته محفظه احتراق، لازم است از رزوه های نگهدارنده محافظت شود. روش فرآیند قبلی استفاده از پیچهای M4 برای حفاظت باید تغییر کند و یک پیچ محافظ ویژه با دقت M4-6f مجدداً طراحی شود. طول نخ باید در یک دور کنترل شود تا از چرخش های متعدد و سایش جلوگیری شود.
4) روش تمیز کردن را تغییر دهید. پس از ماشینکاری مجموعه پوسته محفظه احتراق، از هوای فشرده برای دمیدن مواد اضافی در سوراخ های رزوه دار تکیه گاه استفاده کنید و سپس از گیج رزوه M{1}}H برای بازرسی استفاده کنید. اگر نمی تواند عبور کند، ابتدا آن را با پیچ های M4 تمیز کنید، سپس با یک شیر M4-5H آن را تمیز کنید و پس از تمیز کردن با یک گیج رزوه M4-6H آن را بررسی کنید.
پس از آزمایشات و تأییدهای متعدد فرآیند، دقت موضوع پشتیبانی به طور کامل الزامات دقت محصول را برآورده می کند و نرخ صلاحیت محصول به 100٪ افزایش یافته است که مشکل دقت موضوع پشتیبانی را کاملاً حل می کند.
5 نتیجه گیری
برای اطمینان از قابلیت اطمینان بالای رزوه های نگهدارنده پس از جوشکاری و عملیات حرارتی، اقدامات زیر برای کنترل دقت رزوه انجام می شود.
1) دقت رزوه را در حین ماشینکاری در حالت قطعه یک سطح بهبود دهید و دقت رزوه تکیه گاه را از M4-6H به M4-5H تنظیم کنید.
2) در هنگام پردازش نخ نگهدارنده از سطح جوش (پشت) پردازش می شود و پس از عملیات حرارتی و کوئنچ از جلو بازرسی می شود تا تفاوت های ابعادی دهان و ریشه در حین پردازش جبران شود.
3) پیچ های محافظ ویژه ای برای فرآیند سندبلاست طراحی شده اند تا فشار بر روی سوراخ های رزوه ای کاهش یابد.
با اتخاذ تدابیر تکنولوژیک مختلف، دقت ماشینکاری رزوه کنترل شده و قابلیت اطمینان اتصالات رزوه ای از طریق آزمایش های پرواز موشکی ارزیابی شده است. کیفیت محصول پایدار و قابل اعتماد است.


