مجموعه کامل روش ها و استراتژی های آسیاب
1
روش آسیاب
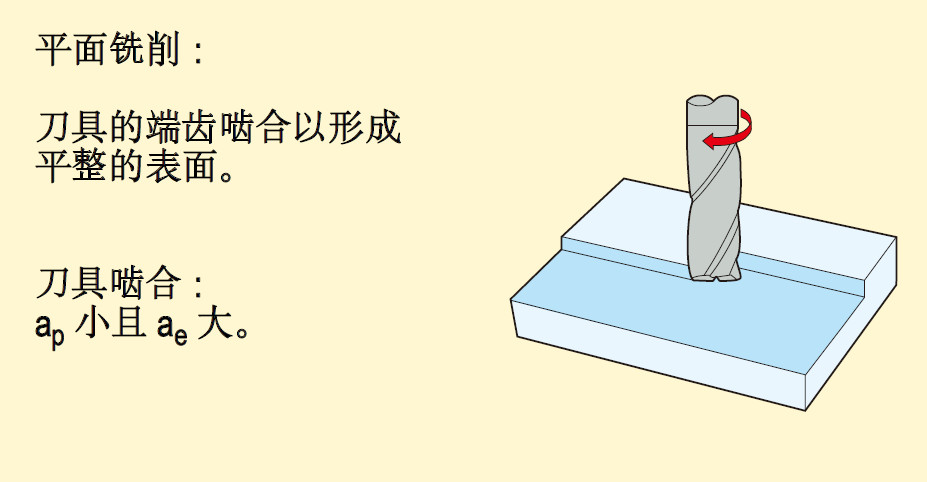
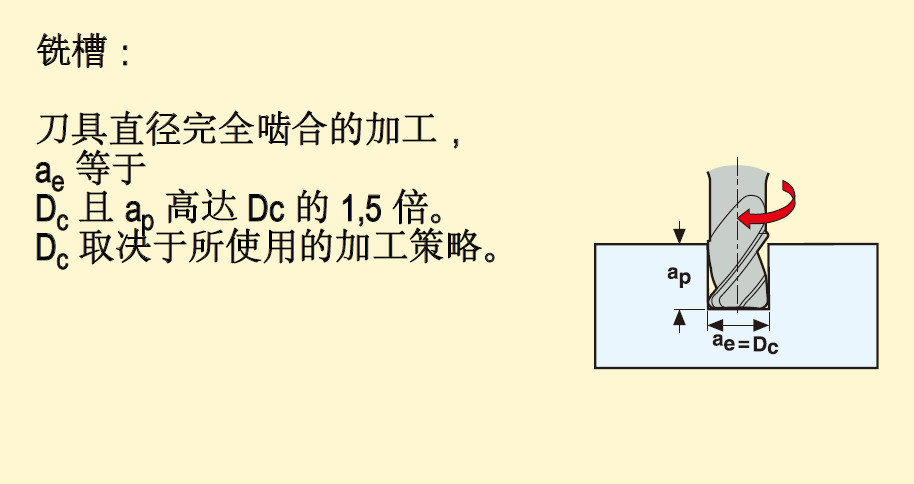
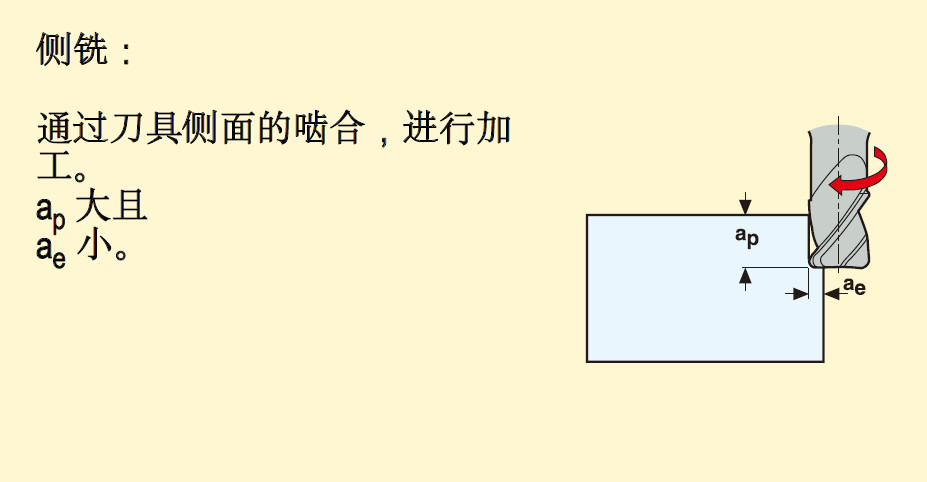
1) پردازش پایه آسیاب
از جمله: فرز تخت، فرز شیاری، فرز جانبی و فرز پروفیل.
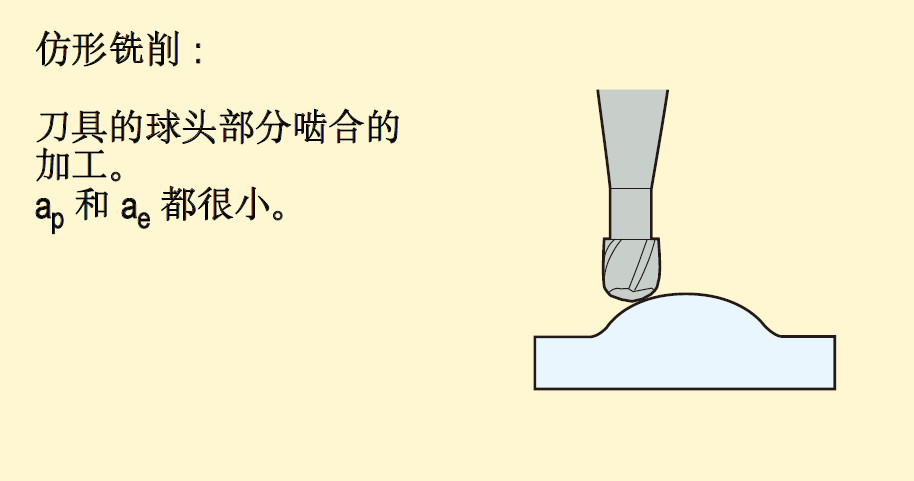
2) پردازش پیشرفته آسیاب
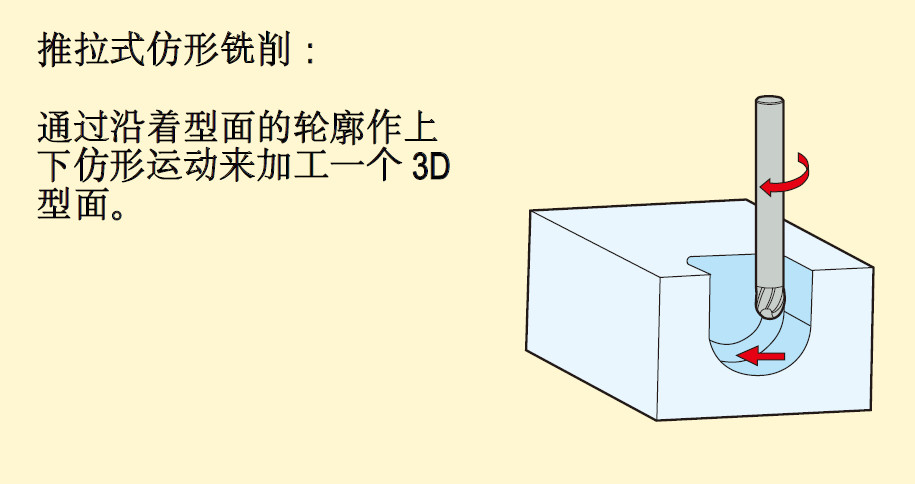
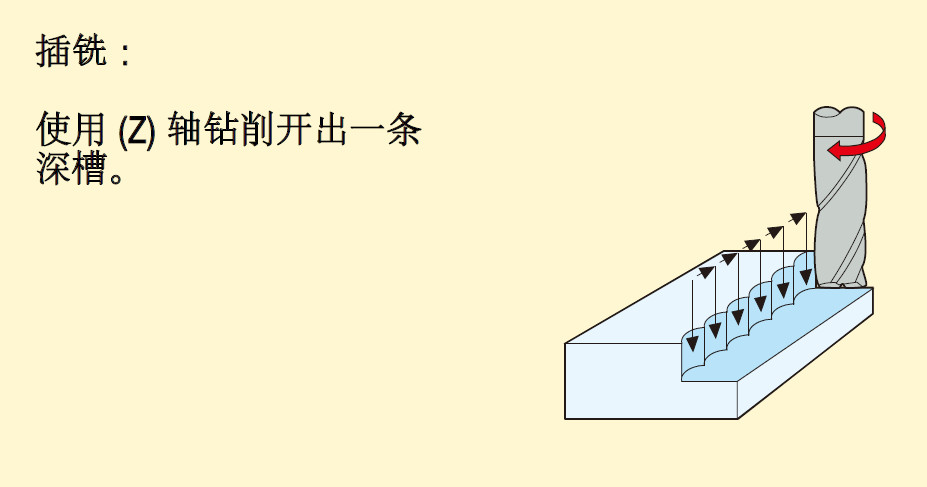
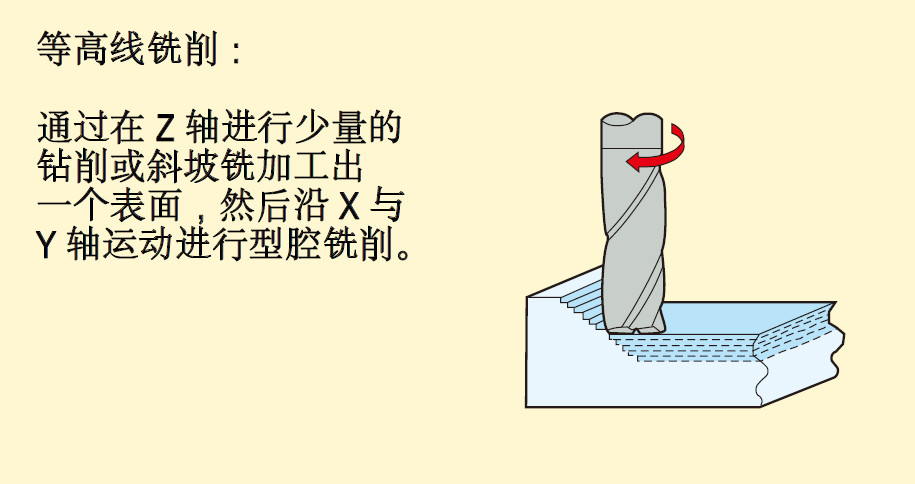
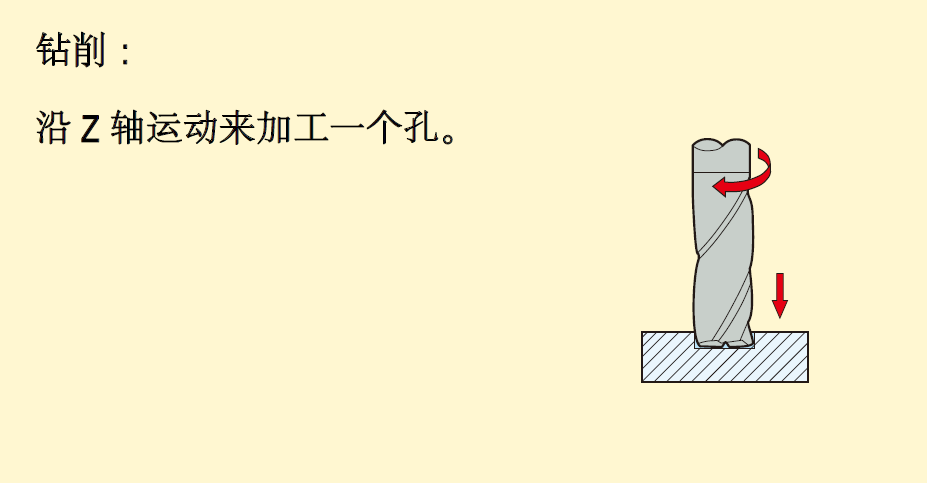
از جمله: فرز شیب دار، درون یابی نخ، فرز سیکلوئیدی، فرز پروفیل فشاری، فرز شیار، فرز کانتور و حفاری.
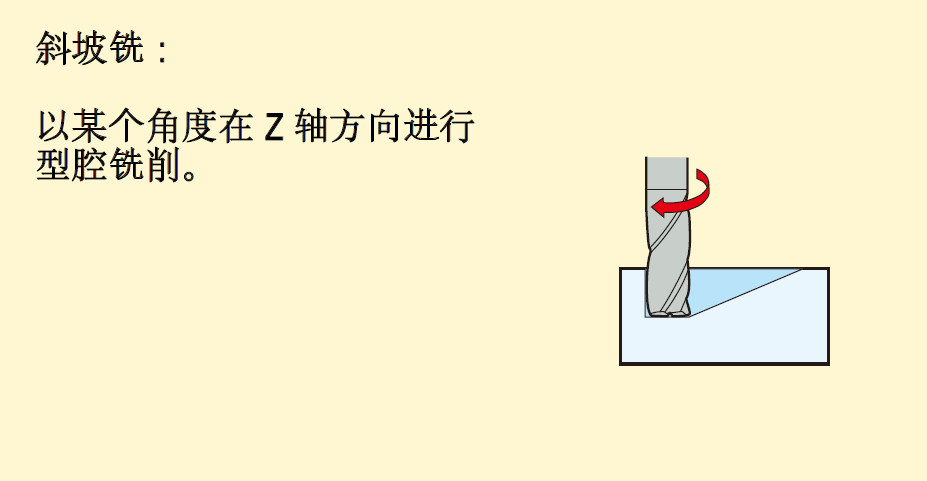
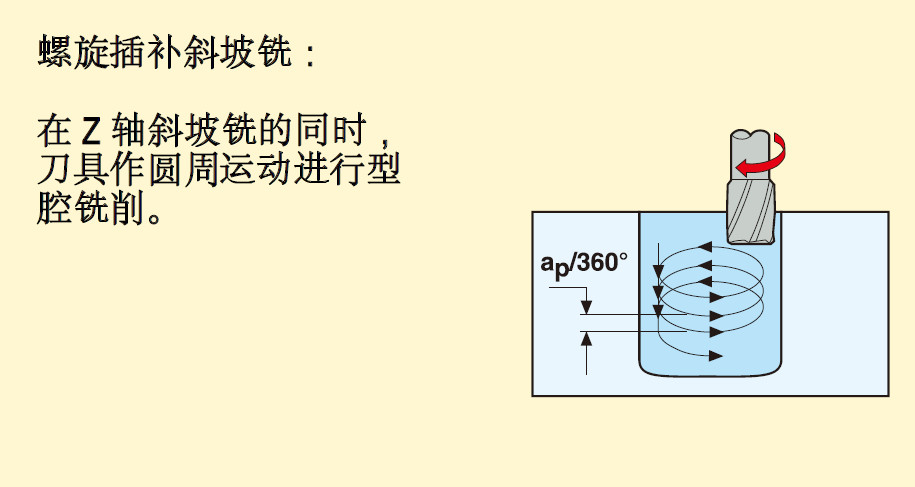
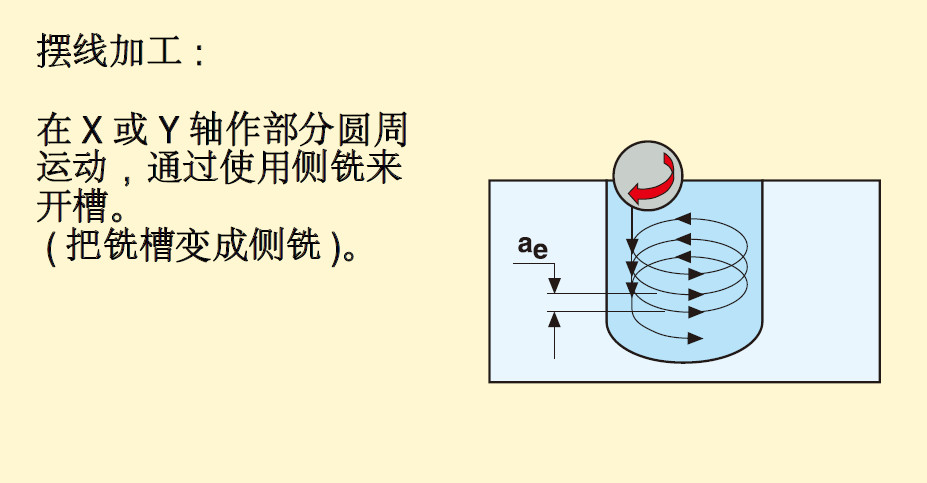
2
تعریف استراتژی آسیاب
(1) پردازش معمولی
این یک استراتژی پردازش برای اهداف کلی است. نسبت عرض برش به عمق برش بسته به نوع فرآیند می تواند متفاوت باشد.
1) ویژگی های ابزار: این ابزار دارای لبه برش نسبتا طولانی و قطر هسته کوچکتر است و نیاز به دقت بالایی ندارد.
2) الزامات ماشین ابزار: بدون نیاز خاص.
3) زمینه کاربرد: با تکنولوژی اولیه CNC، روش های ماشینکاری پیشرفته با دشواری بالا امکان پذیر نیست. نرخ حذف فلز فقط می تواند به یک سطح متوسط برسد. مناطق کاربرد معمولاً شامل اندازه های کوچک و طیف گسترده ای از مواد است.
(2) ماشینکاری با سرعت بالا
این یک استراتژی ماشینکاری است که عمق برش شعاعی کوچک، سرعت برش بالا و نرخ تغذیه را ترکیب می کند. با توجه به روش اتخاذ شده، می توان به سرعت حذف مواد بالا و مقدار Ra پایین دست یافت. ویژگی های معمول این استراتژی عبارتند از نیروی برش کم، گرمای کمتر منتقل شده به ابزار و قطعه کار، کاهش تشکیل سوراخ ها و دقت ابعادی بالای قطعه کار. در ماشینکاری با سرعت بالا، با استفاده از سرعتهای برش سریعتر نسبت به ماشینکاری معمولی میتوان به سرعت حذف فلزات بالا و زبری سطح خوب دست یافت.
1) ویژگی های ابزار: پایدار (قطر هسته بزرگتر و طول برش کوتاه تر)، فضای تراشه شفاف و به خوبی شکل گرفته، برای برداشتن تراشه و پوشش خوب.
2) الزامات ماشین ابزار: کنترل CNC با سرعت بالا، سرعت بالا و سرعت تغذیه سریع میز کار.
3) زمینه کاربرد: فولاد سخت شده ({1}} HRC) در صنعت قالب تحت ماشینکاری نیمه دقیق و ماشینکاری دقیق، با زمان تحویل کوتاه است. هنگام استفاده از ابزارهای برش صحیح و روش های ماشینکاری پیشرفته، این فناوری را می توان برای بسیاری از مواد دیگر نیز به کار برد.
(3) پردازش با عملکرد بالا
این یک استراتژی پردازش است که می تواند به سرعت حذف فلز بسیار بالایی دست یابد. ویژگی معمول این استراتژی این است که عرض برش دو برابر Dc است و عمق برش 1-1.۵ برابر Dc است، بسته به جنس قطعه کار. تحت ماشینکاری با کارایی بالا، استفاده از روش ماشینکاری با بار تراشه بسیار بالاتر نسبت به ماشینکاری معمولی می تواند به سرعت حذف فلز بسیار بالایی دست یابد.
1) ویژگی های ابزار: ساختار مخصوص نگهدارنده تراشه روی شیار براده برداری ابزار، با نوک تیغه کوچک مسطح یا خمیده 45 درجه برای محافظت، فضای مخصوص نگهداری تراشه، پوشش، با یا بدون دسته ثابت جانبی. .
2) الزامات ماشین ابزار: پایداری بالا، نیاز به قدرت بالا، سیستم گیره با استحکام بالا.
3) زمینه کاربرد: در تولید و فرآوری در مقیاس بزرگ، راندمان تولید یک شاخص کلیدی است، یا در فرآوری تک محصولی که نیاز به نرخ حذف فلز بالایی دارد.
(4) پردازش خوراک بالا
این یک استراتژی ماشینکاری با خوراک بالا است که برش کامل کل قطر ابزار را با عمق برش کوچک ترکیب می کند. تحت ماشینکاری با نرخ تغذیه بالا، با استفاده از سرعت تغذیه سریعتر نسبت به ماشینکاری معمولی، می توان به سرعت حذف فلز بالا و زبری سطح خوب دست یافت.
1) ویژگی های ابزار: نوک ابزار ویژه توسعه یافته، طول برش بسیار کوتاه و پوشش.
2) الزامات ماشین ابزار: پایداری بالا و امکان سرعت تغذیه بالا.
3) زمینه های کاربرد: از فولاد نرم گرفته تا فولاد خاموش، آلیاژ تیتانیوم و فولاد ضد زنگ، به عنوان یک پیش پردازش قبل از ماشینکاری با سرعت بالا بسیار خوب است و همچنین می تواند برای ماشینکاری حفره عمیق استفاده شود. یکی از مزایای این فناوری این است که دستیابی به برنامه نویسی ساده، ایمن و سریع در CAM برای کاربران بسیار راحت است. استفاده از به اصطلاح استراتژی فرز کانتور، برنامه ریزی اشکال پیچیده را بدون تجربه برنامه نویسی گسترده آسان تر می کند.
(5) ریزپردازش
این یک استراتژی ماشینکاری است که از قطر ابزار بسیار کوچک استفاده می کند.
1) ویژگی های ابزار: محدوده قطر از Ø 0.1 تا 2.{4}} میلی متر، طول برش کوتاه، محدوده وسیع کاهش قطر خارجی، دقت بالا، پوشش.
2) الزامات ماشین ابزار: دقت دوک بالا، سرعت چرخش بالا، CNC و پایداری حرارتی برای جلوگیری از طویل شدن دوک.
3) زمینه کاربرد: انجام پردازش های مختلف حفره ای بر روی انواع مواد.
3
پارامترهای آسیاب و فرمول های محاسباتی
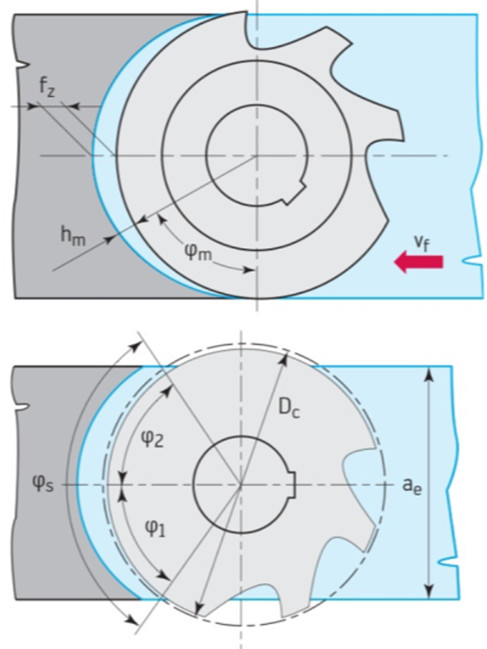
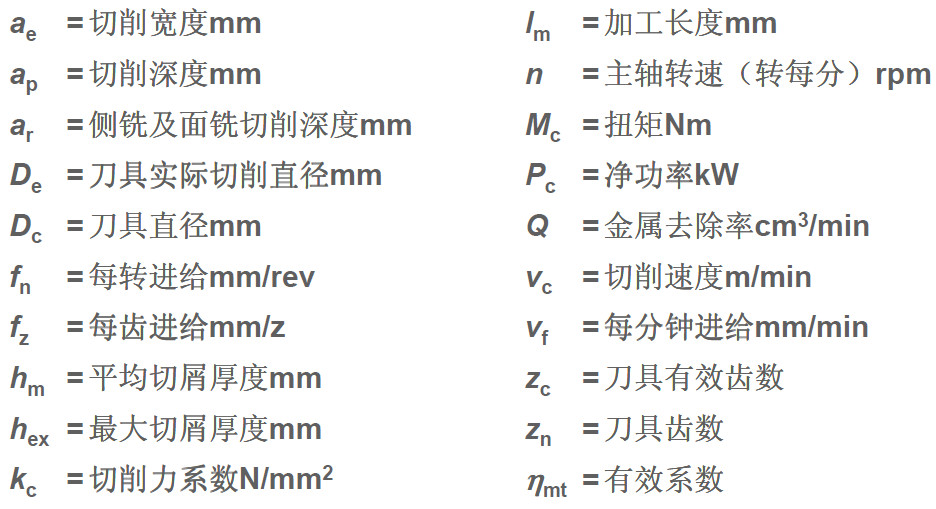
فرمول محاسبه پارامترهای برش:
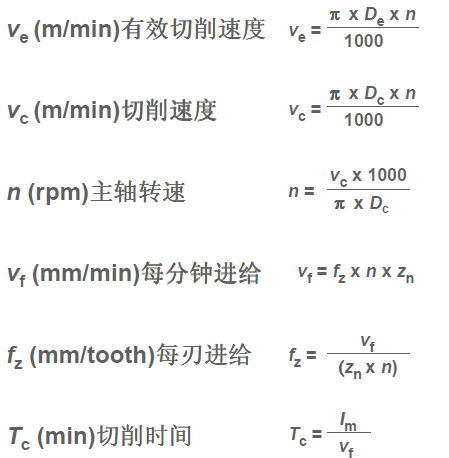
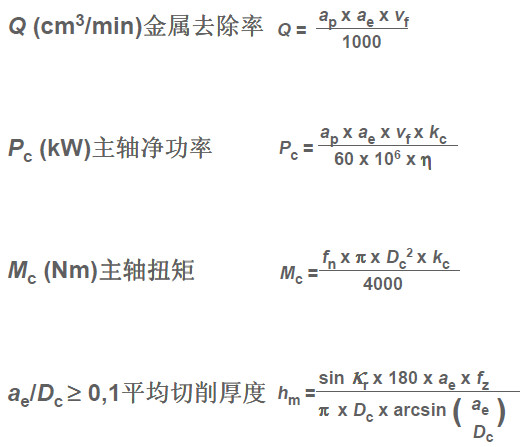
4
خلاصه آسیاب
1) قدرت و سفتی ماشین ابزار را بررسی کنید تا اطمینان حاصل کنید که قطر فرز مورد استفاده می تواند تا حد امکان در برآمدگی ابزار مورد استفاده در ماشین ابزار کوتاه باشد.
2) تعداد دندانه های فرز متوسط است تا اطمینان حاصل شود که تعداد زیادی تیغه به طور همزمان با قطعه کار مشبک نشده و باعث ایجاد لرزش در حین پردازش نمی شود. هنگام آسیاب کردن قطعات کار باریک یا حفره ها، باید تیغه به اندازه کافی با قطعه کار درگیر شود.
3) نرخ تغذیه مناسب برای هر دندان برای دستیابی به نتایج خوب برش و کاهش سایش ابزار زمانی که تراشه ها به اندازه کافی ضخیم هستند. استفاده از تیغه های شیار زاویه جلو برای دستیابی به اثرات برش صاف و کمترین قدرت.
4) قطر فرز مناسب برای عرض قطعه کار.
5) زاویه انحراف اصلی صحیح (45 درجه مناسب برای فرز عمومی).
6) موقعیت برش فرز مناسب؛
7) فقط در صورت لزوم از مایع برش استفاده کنید، آسیاب خشک معمولاً عمر ابزار را بهتر می کند.