


تجزیه و تحلیل دلایل شکستگی تراشه ابزار غیر قابل اعتماد و راه حل ها
در مورد دانش شکستن تراشه ابزار چقدر می دانید؟ پس از خواندن این مقاله، من معتقدم که برای کارهای روزانه شما مفید خواهد بود.
قابلیت اطمینان از شکستگی تراشه ابزار تأثیر قابل توجهی در تولید عادی و ایمنی اپراتور دارد. در برش، تراشه های شکسته می توانند پاشیده شوند و به افراد آسیب برسانند و مستعد آسیب رساندن به ماشین ابزار هستند. با این حال، تراشههای نواری بلند میتوانند به دور قطعه کار یا ابزار بپیچند، به راحتی قطعه کار را خراش دهند، باعث آسیب به ابزار شوند و حتی بر ایمنی کارگران تأثیر بگذارند.
برای دستگاه های ماشینکاری خودکار مانند ابزار CNC (مراکز ماشینکاری) ، به دلیل تعداد زیاد ابزارهای برش و اتصال نزدیک بین دارنده ابزار و ابزار ، مشکل شکستگی تراشه از اهمیت بیشتری برخوردار است. تا زمانی که یکی از ابزارهای برش غیرقابل اعتماد باشد ، ممکن است چرخه اتوماتیک ابزار ماشین را مختل کرده و حتی عملکرد عادی کل خط اتوماتیک را مختل کند. بنابراین، هنگام طراحی، انتخاب یا سنگ زنی ابزار، باید قابلیت اطمینان شکستگی تراشه ابزار را در نظر گرفت. برای ماشین های CNC (مراکز ماشینکاری) و غیره، شرایط زیر باید رعایت شود:
تراشه ها نباید روی ابزارهای برش، قطعات کار، و ابزار و تجهیزات مجاور درگیر شوند.
تراشه ها نباید برای اطمینان از ایمنی اپراتورها و ناظران پاشیده شوند.
در حین ماشینکاری دقیق، تراشه ها نباید سطح ماشینکاری شده قطعه کار را خراش دهند و بر کیفیت سطح ماشینکاری شده تأثیر بگذارند.
از دوام از پیش تعیین شده ابزارهای برش اطمینان حاصل کنید، از سایش زودرس خودداری کنید و تمام تلاش خود را برای جلوگیری از آسیب آنها انجام دهید.
هنگامی که تراشه ها خارج می شوند، مانع از تزریق مایع برش نمی شود.
تراشه ها راهنماهای دستگاه یا سایر اجزا را خراش نمی دهند.
بر اساس برآورده کردن الزامات فوق، ابزارهای مختلف برش نیازهای متفاوتی برای طول تراشه دارند. به عنوان مثال، حداکثر طول تراشه برای مواد فولادی تراش خشن معمولاً حدود 100 میلی متر است. یک ماشین خوب باید کمی بلندتر باشد. برای جلوگیری از تراشه های بیش از حد ریز، زیرا آنها به راحتی در قسمت های مهم راهنمای ماشین و دستگاه ابزار (مانند صفحه مرجع) جاسازی می شوند، این نه تنها به دستگاه های محافظ اضافی نیاز دارد، بلکه مشکلات خاصی را در برداشتن تراشه ها ایجاد می کند.
برای برخی از ابزارهای برشی که مستعد شکستن براده نیستند، مانند ابزارهای تراشکاری شکل، ابزارهای تراشکاری شکاف دار، و ابزارهای تراشکاری برش، باید از پیچش تراشه پایدار در ماشین ابزارهای خودکار مانند مراکز ماشینکاری CNC اطمینان حاصل شود.
یکی
طبقه بندی اشکال تراشه
با توجه به شرایط خاص مواد قطعه کار، پارامترهای هندسی ابزار و مقدار برش، شکل تراشه ها به طور کلی شامل: تراشه های نواری، تراشه های C شکل، تراشه های براده، تراشه های بتکده، تراشه های فنری شکل، تراشه های پیچ بلند و محکم، پیچ چیپس و غیره
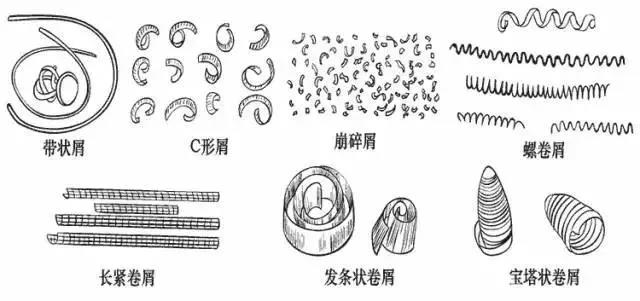
1. زباله های نواری
هنگام برش پرسرعت مواد فلزی پلاستیکی، اگر اقداماتی برای شکستن تراشه انجام نشود، به راحتی می توان تراشه های نواری شکل را تشکیل داد که پیوسته هستند و اغلب روی قطعه کار یا ابزار درهم می مانند و به راحتی سطح قطعه کار را خراش می دهند یا به لبه برش آسیب می رسانند. ابزار، و حتی مجروح کردن افراد. بنابراین، توصیه می شود تا حد امکان از تشکیل تراشه های نواری خودداری شود.
اما گاهی اوقات ما همچنین امیدواریم که تراشه های نواری دریافت کنیم تا تراشه ها به راحتی تخلیه شوند. به عنوان مثال، هنگام سوراخ کردن سوراخ های کور در یک دستگاه حفاری عمودی.
2. زباله های C شکل
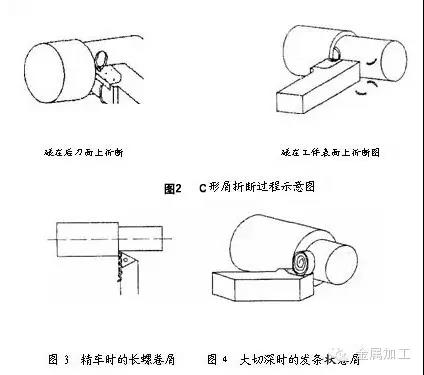
هنگام تراشکاری مواد فولاد کربنی و فولاد آلیاژی، با استفاده از یک ابزار تراشکاری با شیار تراشه ای می توان به راحتی تراشه های C شکل را تشکیل داد. تراشه های C شکل دارای معایب تراشه های نواری هستند. اما اکثر تراشه های C شکل در اثر برخورد با صفحه پشتی ابزار تراشکاری یا سطح قطعه کار شکسته می شوند. برخورد با فرکانس بالا و شکستن تراشه ها می تواند بر صافی فرآیند برش تأثیر بگذارد و در نتیجه بر زبری سطح ماشینکاری شده تأثیر بگذارد. بنابراین، در طول ماشینکاری دقیق، معمولاً به دست آوردن تراشه های C شکل مطلوب نیست. در عوض، به دست آوردن تراشه های سیم پیچ مارپیچی بلند برای پایدارتر کردن فرآیند برش مطلوب تر است.
3. خرده های آسیاب بادی شکل
چرخش قطعات فولادی با عمق برش زیاد و نرخ تغذیه بالا در ماشین های تراش سنگین منجر به براده های عریض و ضخیم می شود. اگر تراشه های C شکل ایجاد شود به راحتی به لبه برش آسیب می رساند و حتی باعث پرواز و مجروح شدن افراد می شود. بنابراین معمولاً شعاع قوس در پایین شیار براده افزایش مییابد، به طوری که برادهها نوارهای مو تشکیل میدهند و بر روی سطح ماشینکاری برخورد کرده و میشکنند و با وزن خود میافتند.
4. خرده های بلند و سفت
فرآیند تشکیل تراشه های طولانی و محکم نسبتاً پایدار است و تمیز کردن نیز راحت است. روی یک ماشین تراش معمولی شکل تراشه خوبی دارد.
5. خرده های پاگودا شکل
هنگامی که ماشینکاری CNC ، ابزار ماشین یا ماشینکاری خط اتوماتیک ، مورد نظر است که این نوع تراشه را بدست آورید زیرا با ابزار و قطعه کار درگیر نمی شود. و تمیز کردن نیز راحت است.
6. بقایای بهمن
هنگام چرخش مواد شکننده مانند چدن ، برنج شکننده و برنز ریخته گری ، بقایای سوزن شکل یا تکه تکه شده به راحتی شکل می گیرد که مستعد ابتلا به پاشیدن و آسیب رساندن به افراد و همچنین آسیب رساندن به ابزار ماشین است. اگر اقدامات نورد تراشه اتخاذ شود، تراشه ها را می توان به رول های کوتاه متصل کرد.
به طور خلاصه، شرایط خاص پردازش برش متفاوت است و شکل مورد نظر تراشه ها نیز متفاوت است. با این حال، صرف نظر از شکل تراشه ها، آنها باید به طور قابل اعتماد شکسته شوند.
دو
اصل شکستن تراشه
در فرآیند برش فلز، شکستن آسان تراشه ها مستقیماً با تغییر شکل براده ها مرتبط است. بنابراین مطالعه اصل شکستن تراشه باید با مطالعه قوانین تغییر شکل تراشه شروع شود.
براده های تشکیل شده در طول فرآیند برش، به دلیل تغییر شکل قابل توجه پلاستیک، افزایش سختی خواهند داشت، در حالی که انعطاف پذیری و چقرمگی به طور قابل توجهی کاهش می یابد. به این پدیده سخت کننده کار سرد گفته می شود. پس از سخت شدن کار سرد، براده ها سخت و شکننده می شوند و در اثر بارهای خمشی یا ضربه ای متناوب به راحتی شکسته می شوند. هرچه تغییر شکل پلاستیکی که توسط تراشه ها تجربه می شود بیشتر باشد، پدیده شکننده مهم تر است و شکستن آن آسان تر است. هنگام برش مواد با استحکام بالا، پلاستیسیته بالا و چقرمگی بالا که به سختی براده ها شکسته می شوند، باید تلاش کرد تا تغییر شکل براده ها را افزایش داد تا انعطاف پذیری و چقرمگی آنها کاهش یابد تا به هدف شکستن تراشه دست یابد.
تغییر شکل تراشه ها می تواند از دو قسمت تشکیل شود:
بخش اول تغییر شکل اساسی است که در طول فرآیند برش ایجاد می شود. تغییر شکل تراشه اندازهگیری شده در حین برش آزاد با ابزار چرخشی صفحه چنگک صاف، نسبتاً نزدیک به مقدار تغییر شکل اولیه است. عوامل اصلی موثر بر تغییر شکل پایه عبارتند از زاویه چنگک ابزار، پخ منفی و سرعت برش. هرچه زاویه جلو کوچکتر باشد، پخ منفی بازتر است و هر چه سرعت برش کمتر باشد، تغییر شکل تراشه بیشتر می شود که منجر به شکستگی تراشه می شود. بنابراین، کاهش زاویه جلو، باز کردن پخ منفی و کاهش سرعت برش می تواند اقداماتی برای تقویت شکستن تراشه باشد.
بخش دوم تغییر شکل است که تراشه ها در طی فرآیند جریان و فرش انجام می دهند ، که ما از آن به عنوان تغییر شکل اضافی یاد می کنیم. زیرا در بیشتر موارد، تنها تغییر شکل اولیه در طول فرآیند برش نمی تواند براده ها را بشکند و برای رسیدن به هدف سخت شدن و شکستن باید تغییر شکل اضافی اضافه کرد. ساده ترین راه برای وادار کردن تراشه ها به تغییر شکل اضافی، ساییدن (یا فشار دادن) شکل خاصی از شیار تراشه روی سطح برش جلویی است، و تراشه ها را مجبور می کند تا در شیار تراشه جریان پیدا کنند و سپس پیچ خورده و تغییر شکل دهند. پس از انجام تغییر شکل مجدد مجدد مجدد ، تراشه ها بیشتر سخت می شوند و شکننده می شوند. هنگامی که آنها با قطعه کار یا سطح برش پشتی برخورد می کنند ، به راحتی شکسته می شوند.
سه
تاثیر شیار شکستن تراشه بر شکستن تراشه (نورد)
شیار شکستن تراشه نه تنها نقش تغییر شکل اضافی را بر روی تراشه ها ایفا می کند، بلکه تاثیر مهمی بر شکل و شکستن براده ها دارد. در پردازش برش، افراد از اشکال و اندازه های مختلف شیارهای تراشه و همچنین زاویه شیب بین شیار تراشه و لبه برش اصلی برای کنترل پیچش و شکستن براده ها استفاده می کنند. به منظور درک بهتر و تسلط بر این قوانین، شکل و اندازه شیار تراشه و همچنین تأثیر زاویه شیب بین شیار تراشه و لبه برش اصلی بر شکل تراشه و شکستگی تراشه را با جزئیات تجزیه و تحلیل خواهیم کرد.
1. شکل شیار تراشه
سه نوع شکل برای شیارهای شکستن تراشه وجود دارد: قوس مستقیم، قوس مستقیم و قوس کامل.

(1) شیار شکستن تراشه قوس مستقیم و دایره ای با اتصال یک خط مستقیم و یک قوس دایره ای شکل می گیرد. قسمت مستقیم وجه جلویی ابزار را تشکیل می دهد و اندازه شعاع Rn قوس پایین شیار تأثیر خاصی بر پیچش و تغییر شکل براده ها دارد. اگر Rn کوچک باشد، شعاع پیچش تراشه کوچک است، در حالی که تغییر شکل تراشه بزرگ است. اگر Rn بزرگ باشد، شعاع پیچش تراشه بزرگ است، در حالی که تغییر شکل تراشه کوچک است. در یک عمق برش متوسط (عمق برش ap=2-6mm)، Rn=(0.4-0.7) به طور کلی B انتخاب میشود، جایی که B عرض شیار تراشه.
(2) شیار تراشه خطی از تقاطع دو خط مستقیم، با زاویه پایین 180 درجه تشکیل می شود - σ ( σ اشاره به زاویه گوه سکوی شکستن تراشه، زاویه پایین شیار (180 درجه - σ) دارد که جایگزین عملکرد اگر زاویه پایین شیار کوچک باشد، شعاع پیچش تراشهها کوچک است و تغییر شکل برادهها زیاد است؛ اگر زاویه پایین شیار بزرگ باشد، شعاع پیچشدن برادهها بزرگ است. و تغییر شکل براده ها کم است.در عمق برش متوسط، زاویه گوه میز شکستن تراشه عموماً از 60 درجه تا 70 درجه انتخاب می شود.
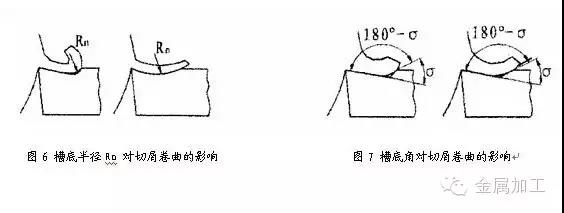
دو نوع شیارهای برش تراشه فوق برای پردازش فولاد کربنی و فولاد ساختاری آلیاژی مناسب هستند و گوشه جلو به طور کلی است. در محدوده 5-15 درجه .
(3) پارامترهای اصلی یک شیار شکستن تراشه قوس کامل عبارتند از عرض شیار B، شعاع قوس پایین شیار Rn و زاویه جلو. رابطه بین آنها این است:
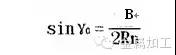
注:见图5C
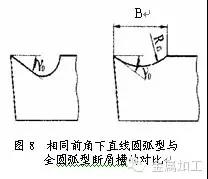
هنگام برش مواد پلاستیکی بالا مانند مس و فولاد ضد زنگ، اغلب از شیار شکستن تراشه قوس کامل استفاده می شود. از آنجا که هنگام پردازش مواد پلاستیکی بالا، زاویه چنگک ابزار نسبتاً بزرگ انتخاب میشود (لبه برش ابزار شیار شکستن تراشه قوس کامل با زاویه جلویی به همان اندازه (0=25 درجه ~30 درجه) نسبتاً محکم است. و شیار نیز کم عمق است و آن را برای جریان تراشه کاربردی تر می کند.
2. عرض شیار تراشه
عرض B شیار تراشه به نرخ تغذیه f و عمق برش ap مربوط می شود. هنگامی که نرخ تغذیه f افزایش می یابد، ضخامت برش افزایش می یابد، و عرض شیار تراشه باید به طور متناظر گسترده شود. عمق برش زیاد است و شیار نیز باید به طور مناسب باز شود.
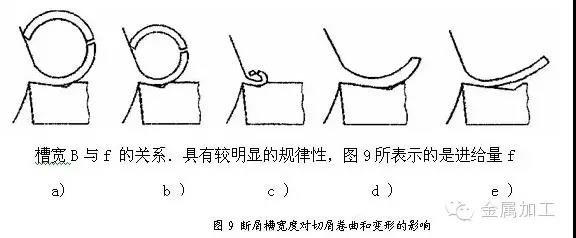
تأثیر تغییر در عرض شیار تراشه B بر پیچش و تغییر شکل تراشه، که ثابت و بدون تغییر باقی میماند. شکل 9a نشان می دهد که عرض شیار اساساً با نرخ تغذیه سازگار است و تراشه ها قبل از برخورد و شکستن به شکل C خم شده و تغییر شکل می دهند. شکل 9b نشان می دهد که شیار به اندازه کافی گسترده نیست، شعاع پیچش تراشه کوچک است، تغییر شکل بزرگ است، و پس از برخورد، به شکل C کوتاه می شکند یا قطعات کوچک تکه تکه را تشکیل می دهد. شکل 9c نشان می دهد که شیار بیش از حد باریک است و تراشه ها به صورت رول های کوچک فشرده شده و در شیار مسدود می شوند و جریان خارج شدن آن را دشوار می کند و در نتیجه تراشه مسدود می شود و حتی به لبه برش آسیب می رساند. شکل های 9d و e نشان می دهند که شیار بیش از حد گسترده است، شعاع پیچش تراشه بسیار بزرگ است، تغییر شکل کافی نیست و شکستن آن آسان نیست. گاهی اوقات حتی از پایین شیار جریان نمی یابد و آزادانه تراشه های نواری شکل می گیرد.
اگر عرض شیار تراشه در ابتدا با استفاده از نرخ تغذیه انتخاب شده باشد، تقریباً برای برش فولاد کربنی متوسط، رابطه بین عرض B و نرخ تغذیه f حدود B=10f است. هنگام برش فولاد آلیاژی، برای افزایش تغییر شکل تراشه، می توان B=7f را گرفت.
عرض B شیار تراشه نیز باید برای عمق برش AP مناسب باشد. به طور کلی ، عرض شکاف B نیز می تواند بر اساس AP انتخاب شود و وقتی AP بزرگ باشد ، B نیز باید بزرگتر باشد. اگر AP کوچک باشد ، باید B به طور مناسب کاهش یابد. از آنجایی که وقتی عمق برش خیلی عمیق و شیار خیلی باریک است، تراشهها پهن هستند و به راحتی در شیار پیچیده نمیشوند، بنابراین برادهها اغلب در پایین شیار جریان نمییابند و خود به خود تراشههای نواری شکل میدهند. هنگامی که عمق برش کوچک است اما شیار بیش از حد گسترده است، براده ها باریک هستند، جریان نسبتا آزاد است، تغییر شکل کافی نیست و شکستن آن آسان نیست.
3. زاویه شیب بین شیار تراشه و لبه برش اصلی
سه روش متداول برای کج کردن شیار تراشه و لبه برش اصلی وجود دارد: کج کردن خارجی، کج کردن موازی و شیب داخلی.
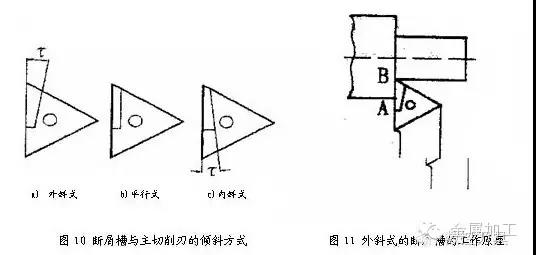
(1) نوع مایل خارجی
شیار شیب دار تراشه ای به سمت بیرون در جلو گسترده و در پشت باریک، در جلو عمیق و در پشت کم عمق است.
همانطور که در شکل 11 نشان داده شده است، تغییر شکل پیچش تراشه در شیار شکستن تراشه شیبدار خارجی بزرگ است. سرعت برش در نزدیکی سطح خارجی A قطعه کار بالاترین است و شیار باریک است. تراشه ابتدا با یک شعاع پیچش کوچک و تغییر شکل بزرگ مسدود و پیچیده می شود. در لبه برش B سرعت برش کم و شیار پهن است. تراشهها در نهایت با شعاع پیچشدن بزرگتری پیچخورده میشوند، که نیرویی ایجاد میکند که تراشهها را روی سطح برش پشتی یا سطحی که قرار است ماشینکاری شود، میچرخاند. پس از برخورد، آنها می شکنند و تراشه های C شکل را تشکیل می دهند.
این شکل از شیار تراشه. در عمق برش متوسط، محدوده شکستن تراشه گسترده است، اثر شکستن تراشه پایدار و قابل اعتماد است و به طور گسترده در تولید استفاده می شود. زاویه شیب τ مقدار از عمدتا توسط مواد قطعه کار تعیین می شود. به طور کلی، هنگام برش فولاد کربن متوسط، هنگام برش فولاد آلیاژی از 8 درجه تا 10 درجه، به عنوان τ= در نظر گرفته می شود، به منظور افزایش تغییر شکل تراشه، τ{3}} درجه ~ 15 درجه در نظر گرفته می شود.
با این حال، در طول عمق های برش زیاد، به دلیل عرض کم شیار براده در نزدیکی سطح خارجی A قطعه کار (نگاه کنید به شکل 11)، براده ها مستعد مسدود شدن و حتی آسیب به لبه برش هستند. بنابراین، به طور کلی از برش موازی به جای آن استفاده می شود.
(2) موازی
تغییر شکل تراشه شیار موازی شکستن تراشه به اندازه شیار شیبدار خارجی نیست و بیشتر تراشه ها هنگام برخورد با سطح ماشینکاری قطعه کار شکسته می شوند.
هنگام برش تراشه های فولاد کربنی، اثر شکستن تراشه شیار شکستن تراشه موازی اساساً مشابه شیار شیبدار خارجی است، اما نرخ تغذیه باید کمی افزایش یابد تا تغییر شکل اضافی پیچ خوردگی تراشه ها افزایش یابد.
(3) نوع مایل داخلی
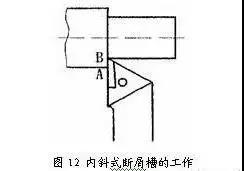
شیار شکستن تراشه متمایل به داخل (شکل 12 را ببینید) عریض ترین شیار در سطح خارجی A قطعه کار و باریک ترین در نوک ابزار B است. بنابراین تراشه ها اغلب به شکل رول های کوچک در نقطه B و سپس به رول های بزرگ در نقطه B پیچ می شوند. نقطه A. هنگامی که زاویه شیب لبه برش اصلی در 3 درجه تا 5 درجه تنظیم می شود، براده ها مستعد تشکیل فرهای پیوسته و محکم هستند. زاویه شیب بین شیار تراشه شیب دار داخلی و لبه برش اصلی معمولاً به صورت τ{3}} در نظر گرفته می شود. بنابراین کاربرد آن در تولید به اندازه انواع مایل و موازی بیرونی رایج نیست و عمدتاً برای تراشکاری دقیق یا تراشکاری نیمه دقیق استفاده می شود.
چهار
چندین روش متداول شکستن تراشه
1. از تراشه شکن استفاده کنید
همانطور که قبلا ذکر شد، شیار شکستن تراشه نه تنها نقش اضافی در شکل دادن به تراشه ها ایفا می کند، بلکه کنترل پیچش و شکستن تراشه را نیز امکان پذیر می کند. تا زمانی که شکل ، اندازه و زاویه تمایل بین شیار تراشه و لبه اصلی برش مناسب باشد ، شکستن تراشه قابل اعتماد است. این که آیا این یک ابزار از نوع جوشکاری است یا یک ابزار نوع گیره دستگاه ، می تواند به عنوان ابزاری از نوع تقویت کننده یا یک ابزار نوع غیر تنظیم کننده استفاده شود.
به منظور انطباق با دامنه های مختلف مقادیر برش. شکل ها و اندازه های مختلفی از شیارهای براده بر روی تیغه های آلیاژی سخت وجود دارد که انتخاب آنها آسان و مقرون به صرفه است. این روش مرجح ترین و پرکاربردترین روش در ماشینکاری برش است.
نقص این است که تعیین پارامترهای هندسی معقول ابزار برش توسط الزامات شکستن تراشه محدود می شود.
2. استفاده از تراشه شکن
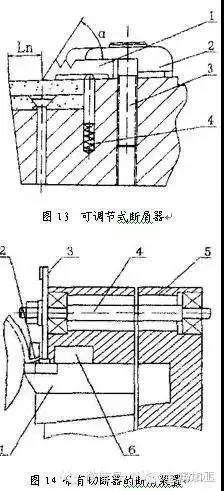
دو نوع چیپ شکن وجود دارد: ثابت و قابل تنظیم. شکل 13 تراشه شکن قابل تنظیم روی ابزار تراشکاری را نشان می دهد.
صفحه محافظ تراشه 1 را روی سطح برش جلوی ابزار تراشکاری نصب کنید. هنگامی که تراشه ها در امتداد جلوی ابزار جاری می شوند، به دلیل مقاومت صفحه محافظ تراشه 1 خم می شوند و می شکنند. پارامترهای Ln و Can در صورت نیاز طراحی و تنظیم می شوند تا از شکستن تراشه پایدار و قابل اطمینان در شرایط برش داده شده اطمینان حاصل شود. پیچ 3 را باز کنید و تحت عمل فنر 4 صفحه محافظ تراشه 1 و صفحه فشار 2 را می توان با هم بلند کرد و تنظیم صفحه محافظ تراشه و چرخش و تعویض سریع تیغه را تسهیل می کند. این نوع تراشه شکن معمولاً بر روی ابزارهای برش ماشین ابزارهای بزرگ و متوسط استفاده می شود.
3. استفاده از دستگاه های شکستن تراشه
دستگاه های تراشه شکن انواع مختلفی دارند که به طور کلی می توان آنها را به انواع مکانیکی، هیدرولیکی و الکتریکی تقسیم کرد. دستگاه های تراشه شکن هزینه های بالایی دارند اما پایدار و قابل اعتماد هستند و عموما فقط در خطوط اتوماتیک استفاده می شوند. شکل 14 یک نمودار شماتیک از یک دستگاه شکستن تراشه با کاتر مورد استفاده در ابزارهای تراشکاری است. در حین چرخش، تراشه ها از کانال راهنمای تراشه 2 خارج می شوند و به زور توسط کاتر دیسکی 3 که به طور مداوم در حال چرخش است بریده می شوند. سپس تراشه های بریده شده از کانال تخلیه تراشه 6 تخلیه می شوند. کاتر توسط محور محرک 4 هدایت می شود. شکل 1 نشان می دهد. ابزار چرخش
4. روش استفاده از پیش شیار روی سطح قطعه کار
با توجه به قطرهای مختلف قطعه کار، یک یا چند شیار در امتداد جهت محوری قطعه کار روی سطح ماشینکاری شده با عمق کمی کمتر از عمق برش از قبل بریده می شود تا براده های بریده شده یک مقطع ضعیف تشکیل دهند و بشکنند. این امر شکستگی قابل اعتماد تراشه را بدون تأثیر بر زبری سطح ماشینکاری شده قطعه کار تضمین می کند. حتی هنگام پردازش مواد با چقرمگی بالا، اثر شکستن تراشه همچنان بسیار خوب است. به عنوان مثال، در سوراخ کردن دقیق مواد قطعه کار با چقرمگی بالا (مانند 40Cr)، هنگامی که شکستن براده ها با استفاده از روش های دیگر دشوار است، می توان شیارهای طولی را روی سطح ماشین کاری شده قبل از سوراخ کردن بیرون کشید. این روش می تواند مزایای منحصر به فرد خود را نشان دهد.
5. تغییر پارامترهای هندسه ابزار و تنظیم پارامترهای برش
از اصل شکستن تراشه که قبلا ذکر شد، می توان استنباط کرد که کاهش زاویه چنگک ابزار. زاویه انحراف اصلی را افزایش دهید. سنگ زنی پخ های منفی روی لبه برش اصلی. کاهش سرعت برش؛ افزایش نرخ تغذیه و تغییر شکل لبه برش اصلی می تواند باعث شکستگی تراشه شود. با این حال، استفاده از این روش ها برای شکستن تراشه ها اغلب پیامدهای نامطلوبی مانند کاهش بهره وری، بدتر شدن کیفیت سطح قطعه کار و افزایش نیروی برش به همراه دارد. این روش به ندرت در خطوط اتوماتیک استفاده می شود و گاهی اوقات فقط به عنوان وسیله ای کمکی برای شکستن تراشه عمل می کند.
علاوه بر این، استفاده از مایع برش می تواند انعطاف پذیری و چقرمگی تراشه ها را کاهش دهد و همچنین برای شکستن براده ها مفید است. افزایش فشار سیال برش می تواند باعث شکستگی تراشه بهتر شود و این روش گاهی در ماشین کاری سوراخ استفاده می شود.


