


روش تراز دقیق ابزار برای تراش های CNC!
این مقاله بسیار کاربردی است. در مرحله اول، روش اصلی و تراز ابزار که معمولاً در تراش های CNC استفاده می شود را معرفی می کند. در مرحله بعد، چهار روش برش آزمایشی دستی و تراز ابزار برای سیستم تراش CNC Huazhong Century Star معرفی شد. به منظور بهبود دقت تراز ابزار، یک روش برش آزمایشی خودکار کنترل شده توسط یک برنامه بر اساس ایده "برش آزمایشی خودکار → اندازه گیری → جبران خطا" طراحی شد و چهار روش تراز دقیق ابزار خلاصه و معرفی شد.
رویکرد اصل و تراز ابزار برش آزمایشی تراش CNC
درک عمیق از اصل هم ترازی ابزار تراش های CNC برای اپراتورها برای حفظ طرز فکر تراز ابزار، تسلط کامل بر عملیات تراز ابزار و پیشنهاد روش های تراز ابزار جدید، اهمیت دارد. ماهیت تراز ابزار تعیین موقعیت مبدأ برنامه سیستم مختصات قطعه کار است که با برنامه ریزی در یک سیستم مختصات ماشین منحصر به فرد تغییر می کند. وظیفه اصلی تراز ابزار بدست آوردن مختصات ماشین ابزار نقطه شروع برنامه ابزار مرجع و تعیین افست ابزار ابزار غیر مرجع نسبت به ابزار مرجع است.
این مقاله برای توضیح اصل و ایده روش برش آزمایشی برای تراز ابزار، توافق زیر را انجام می دهد: با استفاده از سیستم تراشکاری نوع آموزش Huazhong Century Star HNC-21T (نسخه نرم افزار کاربردی شماره 5.30). با استفاده از دستور G92، سیستم مختصات قطعه کار را با مرکز سمت راست قطعه کار به عنوان مبدأ برنامه تنظیم کنید. برنامه ریزی قطری، مختصات قطعه کار نقطه شروع برنامه H عبارتند از (100، 50). چهار چاقو روی نگهدارنده ابزار نصب شده است: چاقوی اول یک چاقوی چرخشی خشن دایره بیرونی 90 درجه، چاقوی مرجع دوم یک چاقوی گردان ریز دایره بیرونی 90 درجه، چاقوی سوم یک چاقوی برش و چاقوی چهارم است. یک چاقوی نخ مثلثی 60 درجه (همه مثال های ذکر شده در متن یکسان هستند).
همانطور که در شکل 1 نشان داده شده است، ابزار مرجع مطابق با ایده "برش دستی دایره بیرونی و وجه انتهایی قطعه کار، ثبت مختصات ماشین X و Z نقطه برش آزمایشی A که در CRT نمایش داده شده است، و سپس بیرون راندن) تراز شده است. مختصات ماشین مبدأ برنامه O، و در نهایت با فشار دادن مختصات ماشین مبدا برنامه H.". با توجه به رابطه بین مختصات ماشین ابزار نقطه A و نقطه O: XO=XA - Φ d. ZO{3}}ZA، مختصات ماشین مبدا برنامه O را می توان مشتق کرد. بر اساس مختصات قطعه کار H نسبت به نقطه O به عنوان (100،50)، مختصات ماشین ابزار نقطه H در نهایت به صورت زیر استخراج می شود: XH=100- Φ d. ژ=ZA+50. سیستم مختصات قطعه کار ایجاد شده در این روش بر اساس موقعیت نوک ابزار مرجع است.
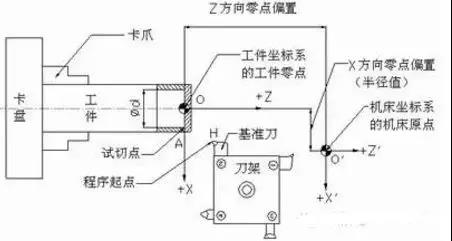
شکل 1 نمودار شماتیک برش آزمایشی دستی و تراز ابزار
همانطور که در شکل 2 نشان داده شده است، به دلیل امتداد و موقعیت های مختلف هر نگهدارنده ابزار در جهت X و Z، هنگامی که ابزار غیر مرجع به موقعیت ماشینکاری چرخانده می شود، موقعیت نوک ابزار B نسبت به نقطه A جابجا می شود و سیستم مختصات قطعه کار قبلاً ایجاد شده دیگر قابل اجرا نیست. علاوه بر این، هر ابزار در حین استفاده درجات مختلفی از سایش را نیز تجربه خواهد کرد، بنابراین مقدار افست ابزار و ارزش سایش هر ابزار باید جبران شود. اصل اساسی برای بدست آوردن افست هر ابزار این است که هر ابزار با یک نقطه مرجع معین روی قطعه کار (مانند نقطه A یا نقطه O در شکل 1) تراز باشد. با توجه به مختصات مختلف ماشین نمایش داده شده در CRT، مختصات ماشین ابزار غیر مرجع در آن نقطه به صورت دستی محاسبه یا از مختصات ماشین ابزار مرجع در همان نقطه از طریق محاسبه نرم افزار سیستم کم می شود تا افست ابزار هر غیر به دست آید. ابزار مرجع
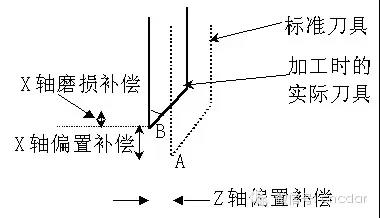
شکل 2 تعصب ابزار و جبران سایش
با توجه به عوامل مختلف، دقت تراز دستی ابزار برش آزمایشی بسیار محدود است و به این مرحله از تراز ابزار به عنوان تراز ابزار خشن گفته می شود. برای به دست آوردن نتایج دقیق تر، همانطور که در شکل 3 نشان داده شده است، یک برنامه برش آزمایشی خودکار ساده در محدوده مجاز ماشینکاری قطعه قبل از پردازش طراحی شده است. از طریق ایده "برش آزمایشی خودکار → اندازه گیری → جبران خطا"، موقعیت شروع برنامه ابزار معیار و افست ابزار ابزار غیر معیار به طور مکرر تنظیم می شود، به طوری که خطا بین مقدار دستورالعمل پردازش برنامه و اندازه گیری واقعی مقدار الزامات دقت را برآورده می کند. به این مرحله از تراز ابزار، تراز دقیق ابزار گفته می شود.
از آنجایی که اطمینان از اینکه نقطه شروع برنامه ابزار مرجع در یک موقعیت دقیق قرار دارد، پیش نیازی برای به دست آوردن افست ابزار غیر مرجع دقیق است، اولی به طور کلی قبل از اصلاح دومی تصحیح می شود.
با در نظر گرفتن تراز ابزار در این دو مرحله، فرآیند اصلی عملیات روش برش آزمایشی به شرح زیر است: برش آزمایشی دستی با ابزار مرجع برای به دست آوردن مختصات ماشین ابزار نقطه مرجع تراز ابزار → محاسبه دستی یا به دست آوردن خودکار افست ابزار هر ابزار غیر مرجع → ابزار مرجع در موقعیت شروع تقریبی برنامه است → ابزار مرجع با استفاده از برنامه برش آزمایشی تنظیم می شود و پس از اندازه گیری اندازه، نگهدارنده ابزار به صورت گام به گام جابجا می شود. یا روش MDI برای جبران خطا، موقعیت نقطه شروع برنامه را تصحیح کنید ← برنامه برش آزمایشی را به طور مکرر برای ابزار غیر مرجع فراخوانی کنید، و افست ابزار را بر اساس افست ابزار اصلی تصحیح کنید. → ابزار مرجع در نقطه شروع دقیق برنامه
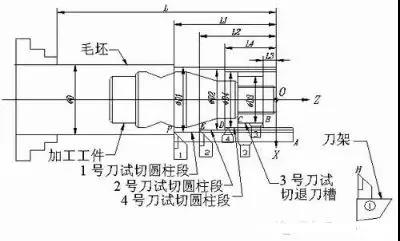
شکل 3 نمودار شماتیک برش آزمایشی چند تیغه و تراز ابزار
خلاصه ای از دو روش تراز چاقوی خشن
کار آماده سازی برای تراز ابزار برای هر یک از روش های زیر یکسان است: کلید F2 را در زیر منوی عملکرد سیستم MDI فشار دهید تا وارد جدول انحراف ابزار شوید. از کلیدهای ▲ و برای حرکت نوار نور آبی به موقعیت افست ابزار مربوطه برای هر چاقو استفاده کنید و کلید F5 را فشار دهید. داده های افست X و Z را برای اعداد افست ابزار # 0000، # 0001، # 0002، # 0003، و # 0004 به صفر تغییر دهید و سپس کلید F5 را فشار دهید.
1. ابزار مرجع را به عنوان ابزار استاندارد انتخاب کنید و به طور خودکار روش افست ابزار را تنظیم کنید
همانطور که در شکل 1 و 4 نشان داده شده است، مراحل تراز ابزار به شرح زیر است:
1) از کلیدهای ▲ و برای حرکت دادن نوار روشن آبی استفاده کنید تا با موقعیت 0002 انحراف ابزار ابزار مرجع دوم تراز شود. کلید F5 را فشار دهید تا ابزار دوم به عنوان ابزار استاندارد تنظیم شود و ردیف به یک نوار قرمز روشن تبدیل می شود.
2) از یک چاقوی مرجع برای برش قسمت انتهایی سمت راست قطعه کار استفاده کنید و مختصات ماشین Z نقطه برش A را ثبت کنید. سعی کنید دایره بیرونی قطعه کار را برش دهید، مختصات X ماشین نقطه A را ثبت کنید، پس از جمع کردن ابزار، دستگاه را متوقف کنید و قطر بیرونی قطعه محور برش را Φ D اندازه بگیرید.
3) چاقوی محک با توجه به مقدار ثبت شده از طریق "jog+step" به نقطه A برمی گردد و ستون های قطر برش آزمایشی و طول برش آزمایشی را در جدول انحراف ابزار به طور جداگانه Φ D و صفر وارد می کند.
4) ابزار را جمع کنید، شماره ابزاری غیر از ابزار مرجع انتخاب کنید و ابزار را به صورت دستی تغییر دهید. در حین چرخاندن دوک، نوک ابزار هر ابزار غیر مرجع را با نقطه A از طریق روش "jog+step" تراز کنید و سپس آنها را در ستون قطر برش آزمایشی و ستون طول برش آزمایشی با عدد انحراف ابزار مربوطه Φ D و صفر وارد کنید. ، سوگیری های ابزار هر ابزار غیر مرجع به طور خودکار در ستون های افست X و Z نمایش داده می شود.
5) پس از بازگشت چاقوی محک به نقطه A، MDI "G91 G00/یا G01 X [100]"- Φ D] Z50 را اجرا می کند، آن را در موقعیت شروع برنامه قرار دهید.
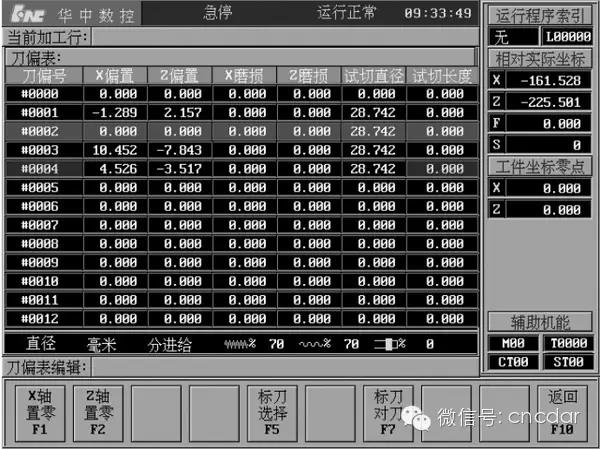
شکل 4: نمودار شماتیک تنظیم خودکار افست ابزار برای چاقوهای معیار
2. مختصات ابزار مرجع را در نقطه مرجع تراز ابزار بر روی صفر قرار دهید و به طور خودکار روش افست ابزار را نمایش دهید.
همانطور که در شکل 1 و 5 نشان داده شده است، مراحل تراز ابزار به شرح زیر است:
1) مانند مرحله (2) بالا.
2) چاقوی محک با توجه به مقدار ثبت شده از طریق روش "دیدن + مرحله" به نقطه برش آزمایشی A برمی گردد.
3) F1 را روی "محور X صفر" و F2 را تا "محور Z صفر" در رابط در شکل 4 فشار دهید و "مختصات واقعی نسبی" نمایش داده شده در CRT به صورت (0،{{7) خواهد بود. }}).
4) ابزار غیر مرجع را به صورت دستی تغییر دهید تا نوک آن به صورت بصری با نقطه A تراز شود. در این مرحله، مقدار "نسبت به مختصات واقعی" نمایش داده شده در CRT، افست ابزار ابزار نسبت به ابزار مرجع است. از کلیدهای ▲ و برای انتقال نوار روشن آبی به عدد افست ابزار ابزار غیر مرجع استفاده کنید، آن را ضبط کرده و در موقعیت مربوطه وارد کنید.
5) مانند مرحله (5) بالا.

شکل 5 نمودار شماتیک نمایش خودکار افست ابزار در مختصات صفر نقطه مرجع ابزار برای ابزار مرجع
3 برش آزمایشی چند تیغه قطعات شافت دایره ای بیرونی، به صورت دستی برای بدست آوردن روش افست ابزار محاسبه شده است.
همانطور که در شکل 6 نشان داده شده است، سیستم به صورت دستی ابزارهای 1، 2 و 4 را تراز می کند، یک محور پله را برش می دهد، مختصات ماشین نقاط پایانی برش هر ابزار را ثبت می کند (همانطور که در نقاط F، E و D در شکل 6 نشان داده شده است). و قطر و طول هر قطعه را اندازه گیری می کند. تیغه برش شماره 3 را تعویض کنید، یک شیار پشتی را ببرید، نوک سمت راست تیغه برش را با ابزار تراز کنید، مختصات نقطه B را ثبت کنید و موقعیت نشان داده شده در نمودار Φ D3 و L3 را اندازه بگیرید. پس از به دست آوردن داده های فوق، با توجه به رابطه افزایش مختصات بین نقاط F، E، D و B مربوط به هر ابزار و مبدا برنامه O، می توان تعیین کرد که مختصات ماشین مبدا برنامه ابزار مرجع است. (X2)- Φ D{10}}، Z2-L2+50); علاوه بر این، مختصات ماشین ابزار مربوط به مبدأ برنامه برای هر ابزار غیر مرجع را می توان استخراج کرد و افست ابزار را می توان از طریق محاسبه دستی به دست آورد. روش محاسبه در جدول 1 نشان داده شده است و مقادیر ثبت شده و محاسبه شده را می توان در فضاهای مربوطه پر کرد. لازم به ذکر است که طول برش آزمایشی به فاصله جهت دار در جهت Z بین نقطه صفر مختصات قطعه کار و نقطه انتهایی برش آزمایشی اطلاق می شود و در جهت مثبت و منفی با توجه به جهت تعیین می شود. محور مختصات

شکل 6 نمودار شماتیک برش آزمایشی دستی چند تیغه

جدول 1 جدول محاسبه برای سوگیری ابزار چاقوهای غیر مرجع
فرآیند برش آزمایشی این روش ساده است و مرحله تراز بصری نقاط برش آزمایشی را حذف می کند، اما افست ابزار باید به صورت دستی محاسبه شود. اگر جدول محاسباتی حاوی فرمول محاسبه چاپ شود و مقادیر در فضاهای مربوطه برای محاسبه پر شوند، افست ابزار به سرعت قابل محاسبه است.
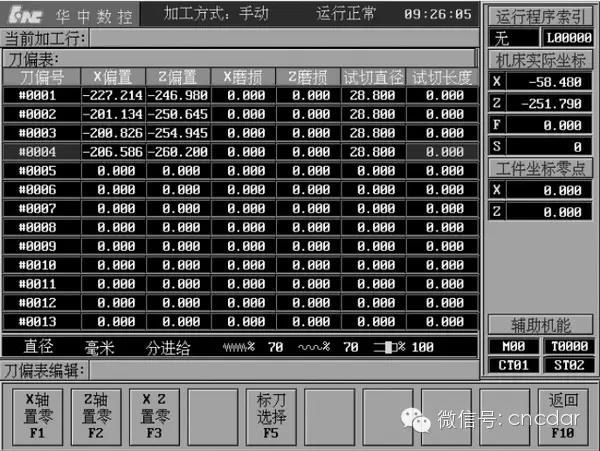
شکل 7: نمودار شماتیک تراز خودکار ابزار در سیستم CNC چرخش ستاره قرن
سیستم CNC چرخش ستاره قرن چهارم، روش تراز خودکار چند ابزار
روش های تراز چاقوی فوق همه روش های انحراف نسبی چاقو هستند. HNC{0}}T تحت تنظیمات پارامتر و اشکالزدایی سیستم توسط پرسنل حرفهای قرار گرفته است، و کاربران همچنین میتوانند «روش انحراف مطلق ابزار» را برای تراز کردن ابزار انتخاب کنند. روش انحراف مطلق ابزار کمی با روش انحراف نسبی ابزار ذکر شده در برنامه ریزی ماشین کاری متفاوت است. نیازی به ایجاد سیستم مختصات قطعه کار با استفاده از G92 یا G54 نیست و همچنین نیازی به لغو جبرانسازی ابزار نیست. به عنوان مثال، لطفاً به برنامه O1005 مراجعه کنید. مراحل تراز ابزار به شرح زیر است: پس از بازگشت سیستم به صفر، همانطور که در شکل 6 نشان داده شده است، هر ابزار به صورت دستی در یک بخش استوانه ای برش داده می شود. پس از اندازه گیری ابعاد قطر و طول، قطر برش آزمایشی مربوط به عدد افست ابزار در ستون طول برش آزمایشی همانطور که در شکل 7 نشان داده شده است پر می شود. محاسبه روش افست ابزار، نرم افزار سیستم می تواند به طور خودکار مختصات دستگاه مبدا برنامه را برای هر ابزار محاسبه کند، بنابراین به هدف تراز خودکار چاقو دست می یابد. این روش تراز چاقویی سریعترین و مخصوصاً مناسب برای تولید صنعتی است.
خلاصه ای از 5 روش دقیق تراز کردن چاقو
ایده کلی برای مرحله تراز دقیق ابزار "برش آزمایشی خودکار → اندازه گیری → جبران خطا" است. دو نوع جبران خطا وجود دارد: برای عملکرد MDI ابزار مرجع یا برای جبران موقعیت شروع برنامه نگهدارنده ابزار متحرک. برای ابزارهای غیر مرجع، مقدار افست یا سایش ابزار آنها را جبران کنید. برای جلوگیری از سردرگمی در ضبط، جدولی را مطابق جدول 2 برای ثبت و محاسبه مقادیر عددی طراحی کنید.
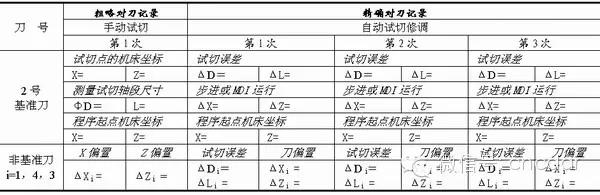
جدول 2 روش برش آزمایشی رکورد تنظیم چاقو (واحد: میلی متر)
1. پس از تصحیح موقعیت شروع برنامه اصلاح ابزار محک، روش بایاس هر ابزار غیر محک را جداگانه تنظیم کنید.
همانطور که در شکل 3 نشان داده شده است، مراحل تراز ابزار به شرح زیر است:
1) ابزار مرجع پس از تراز کردن ابزار ناهموار در موقعیت شروع برنامه قرار دارد و افست هر ابزار غیر مرجع به موقعیت مربوطه در جدول انحراف ابزار وارد می شود.
2) پردازش تماس Φ D2 × برش آزمایشی برنامه O1000 L2.
3) قطر و طول قطعه شفت برش را اندازه بگیرید، آن را با مقدار دستور برنامه مقایسه کنید و خطا را محاسبه کنید.
4) حرکت گام به گام یا مقدار خطای عملیات MDI، موقعیت شروع برنامه را تنظیم کنید.
5) با توجه به ابعاد اندازه گیری شده، مقادیر دستوری که در برنامه O1000 زیر آنها خط کشیده شده است را به صورت پویا تغییر دهید و برنامه را ذخیره کنید. مراحل (2) و (3) را تکرار کنید تا نقطه شروع برنامه ابزار مرجع در محدوده دقت مجاز تصحیح شود. مختصات ماشین ابزار نقطه شروع تصحیح شده برنامه را ثبت کنید و مختصات را صفر کنید.
6) برنامه های O1001 (چاقو 1 و 4) و O1002 (چاقو 3) را به ترتیب برای برش آزمایشی فراخوانی کنید و قطر هر بخش Φ Di و طول Li (i=1، 4، 3) را اندازه بگیرید.
7) جبران خطا را طبق روش نشان داده شده در جدول 3 انجام دهید.
8) مراحل (6) تا (7) را تکرار کنید تا خطای ماشینکاری در محدوده دقت باشد و ابزار مرجع بدون حرکت در موقعیت شروع برنامه متوقف شود.

جدول 3 نمونه ای از جبران خطا بین ابعاد واقعی اندازه گیری و مقادیر دستورالعمل برنامه برای برش آزمایشی خودکار بخش های محور استوانه ای (واحد: میلی متر)
2. روش تنظیم موقعیت شروع برنامه برای هر چاقو به طور جداگانه
اصل هم ترازی چاقو در این روش این است که هر چاقو موقعیت شروع برنامه خود را اصلاح می کند و به طور غیرمستقیم تراز با همان موقعیت شروع برنامه را تضمین می کند.
همانطور که در شکل 3 نشان داده شده است، مراحل تراز ابزار به شرح زیر است:
1) ابزار مرجع شماره 2 در موقعیت شروع برنامه پس از تراز ابزار ناهموار قرار دارد و تمام افست های ابزار غیر مرجع ثبت و به صفر تغییر می یابد.
2) مراحل تا (5) مانند مراحل تراز ابزار با همان شماره سریال اولین روش تراز ابزار دقیق است.
(6) ابزار غیر مرجع را جداگانه جایگزین کنید، از افست ابزار ناهموار ثبت شده به عنوان مختصات نسبی نقطه شروع برنامه ابزار غیر مرجع استفاده کنید، برنامه O1000 را برای برش آزمایشی فراخوانی کنید، و قطر هر بخش را جداگانه اندازه گیری کنید Φ مقایسه Di و طول Li (i=1, 4, 3) با مقدار دستورالعمل برنامه برای تعیین تفاوت.
(7) حرکت گام به گام یا عملکرد MDI نگهدارنده ابزار برای جبران خطا، موقعیت شروع برنامه هر ابزار غیر مرجع را جداگانه تنظیم کنید.
(8) مراحل (6) و (7) را تکرار کنید تا موقعیت نقاط شروع هر برنامه ابزار غیر مرجع در محدوده دقت مجاز باشد.
(9) مختصات نسبی نمایش داده شده توسط CRT را به عنوان افست ابزار جدید بگیرید و آنها را در ستون های افست X و Z شماره افست ابزار مربوطه در جدول افست ابزار وارد کنید. این روش ساده و راحت است و آفست ابزار تصحیح شده مستقیماً از مختصات نسبی دستگاه نمایش داده شده در CRT به دست می آید و از خطاهای محاسباتی دستی جلوگیری می کند و دقت بالایی در تراز ابزار حاصل می شود.
3. پس از تنظیم موقعیت شروع برنامه ابزار محک، به طور همزمان همه سوگیری های ابزار غیر معیار را تنظیم کنید.
این روش اساساً مانند اولین روش تنظیم دقیق ابزار است، تنها تفاوت این است که برنامه فراخوانی شده در مرحله (7) برنامه O1003 را که توسط سه کاتر همزمان پردازش شده است فراخوانی می کند (O1004 بخش پردازش ابزار 2 را حذف می کند و برنامه O1003)، و مراحل دیگر به همین صورت است.
روش کوتاه کردن شش چهار چاقو به طور همزمان
اگر از روش نسبی افست ابزار برای تراز کردن ناهموار ابزار استفاده می شود، ابتدا جابجایی ابزار هر ابزار غیر مرجع به دست آمده را به موقعیت های مربوطه در جدول افست ابزار وارد کنید، برنامه O1004 پردازش شده توسط چهار ابزار را اجرا کنید و قطر هر بخش را اندازه گیری کنید. به طور جداگانه Φ Di و طول Li (i=2، 1، 4، 3)، خطای ماشینکاری را محاسبه کنید. برای چاقوی مرجع، از عملیات MDI یا حرکت گام به گام برای جبران مقدار خطای نگهدارنده ابزار استفاده کنید و موقعیت شروع برنامه را تنظیم کنید. برای ابزارهای غیر مرجع، از یک طرف، افست ابزار بر اساس افست ابزار اصلی تصحیح می شود و افست ابزار جدید دوباره در ستون های افست X و Z جدول افست ابزار وارد می شود. از طرفی خطای ماشینکاری ابزار مرجع نیز باید در ستون سایش این ردیف پر شود. اگر از روش انحراف مطلق ابزار برای تراز ناهموار ابزار استفاده می شود، با برنامه O1005 برای برش آزمایشی تماس بگیرید و خطاهای ماشینکاری هر ابزار در ستون سایش مربوط به شماره انحراف ابزار آن را جبران کنید.


